Portuguese
 English
 Spanish


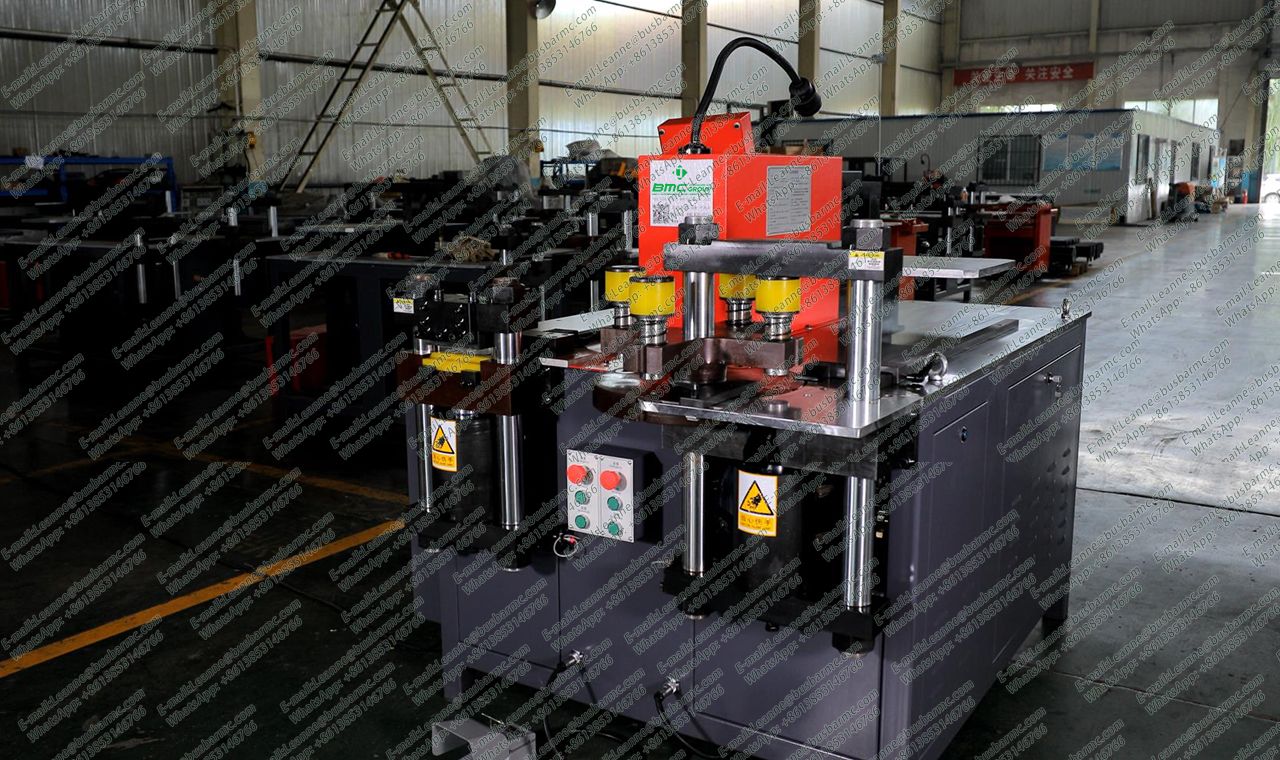
Uma máquina de barramento de cobre pode ser uma 3 em 1 integrada (LT 303U-3-C, 503U-3-C ou 803U-3-C) ou um conjunto de postos dedicados de puncionamento, corte e dobra. Comece sempre pelo desenho da peça acabada: têmpera do material, datuns, furos e rasgos, comprimento final, linhas de dobra, raios, pernas curtas e interfaces de montagem. Confirme as capacidades de puncionamento, corte e dobra separadamente — o tamanho máximo do catálogo não prova todas as operações em todas as geometrias. Compare roteiros por tempo de ciclo completo, ferramental, manuseio, rendimento de primeira peça e evidência de FAT.

| Aplicação | O que revisar |
|---|---|
| Painéis e quadros de distribuição | Mapa de furos, estrutura de dobras, folgas do gabinete |
| Conexões de transformadores | Seção, furos de terminal, superfície, interface |
| Eletrocalhas e barramentos longos | Apoio de comprimento, juntas, volume |
| Armazenamento de energia e recarga | Furos densos, dobras compactas, controle de superfície |
Selecione pela família de peças acabadas, não pelo nome da aplicação.
| Roteiro | Melhor uso | Contra-ponto |
|---|---|---|
| Hidráulica 3 em 1 | Kits mistos de cobre, pouco espaço | Transferência manual entre postos |
| 3 em 1 com CNC/servo | Desenhos recorrentes | Teto de capacidade da estrutura única |
| Postos dedicados | Muitas horas por processo | Mais área |
| Linha CNC automática | Grande volume com nesting | CAPEX + área |
Puncionamento: famílias de matrizes redondas e oblongas; intervalos publicados Φ4,3–25 mm (303U-3-C), Φ4,3–30 mm (503U-3-C) e Φ4,3–34 mm (803U-3-C). Corte: lâminas e folga adequadas à têmpera do cobre. Dobra: raios R3/R5/R10/R80 (ou R50) e matriz U; modos planos e verticais no HMI Siemens. Opcionais como estampagem (emboss) e torção somente se pedidos.
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
Regra rápida: 303U-3-C ≈ 12 × 150 mm / Φ25 · 503U-3-C ≈ 16 × 200 mm / Φ30 · 803U-3-C ≈ 20 × 250 mm / Φ34.
Não compare máquinas pela cadência de golpes. O tempo de ciclo completo inclui carregar, ajustar, posicionar, puncionar, mover, cortar, dobrar, corrigir, descarregar e inspecionar. Use o mesmo desenho de cobre em todos os fornecedores e registre operadores, setup, peças conformes, refugo e intervenções manuais.
| Enviar | Serve para confirmar |
|---|---|
| Liga / têmpera / seção máxima | Força e manuseio |
| Desenhos (furos, dobras, comprimentos) | Matrizes e sequência |
| Mix de lotes e produção | 3 em 1 vs linha |
| Critérios e instrumentos de FAT | Aceitação |
| Tensão / destino | Montagem elétrica |
Sim — os modelos de três estações LT integram as três operações. A produtividade depende da equipe e de operar as bombas em paralelo.
Não. Verifique cada estação contra o seu pior furo, pior corte e pior família de dobras, incluindo dobra vertical.
Tabelas públicas: cerca de 12 mm (303U-3-C), 16 mm (503U-3-C) e 20 mm (803U-3-C) de espessura máxima — sempre junto com largura e limites de furo/dobra na proposta.
Peças representativas: comprimento, posição de furos, ângulos liberados de dobra, superfície e variação entre peças consecutivas.