Portuguese
 English
 Spanish


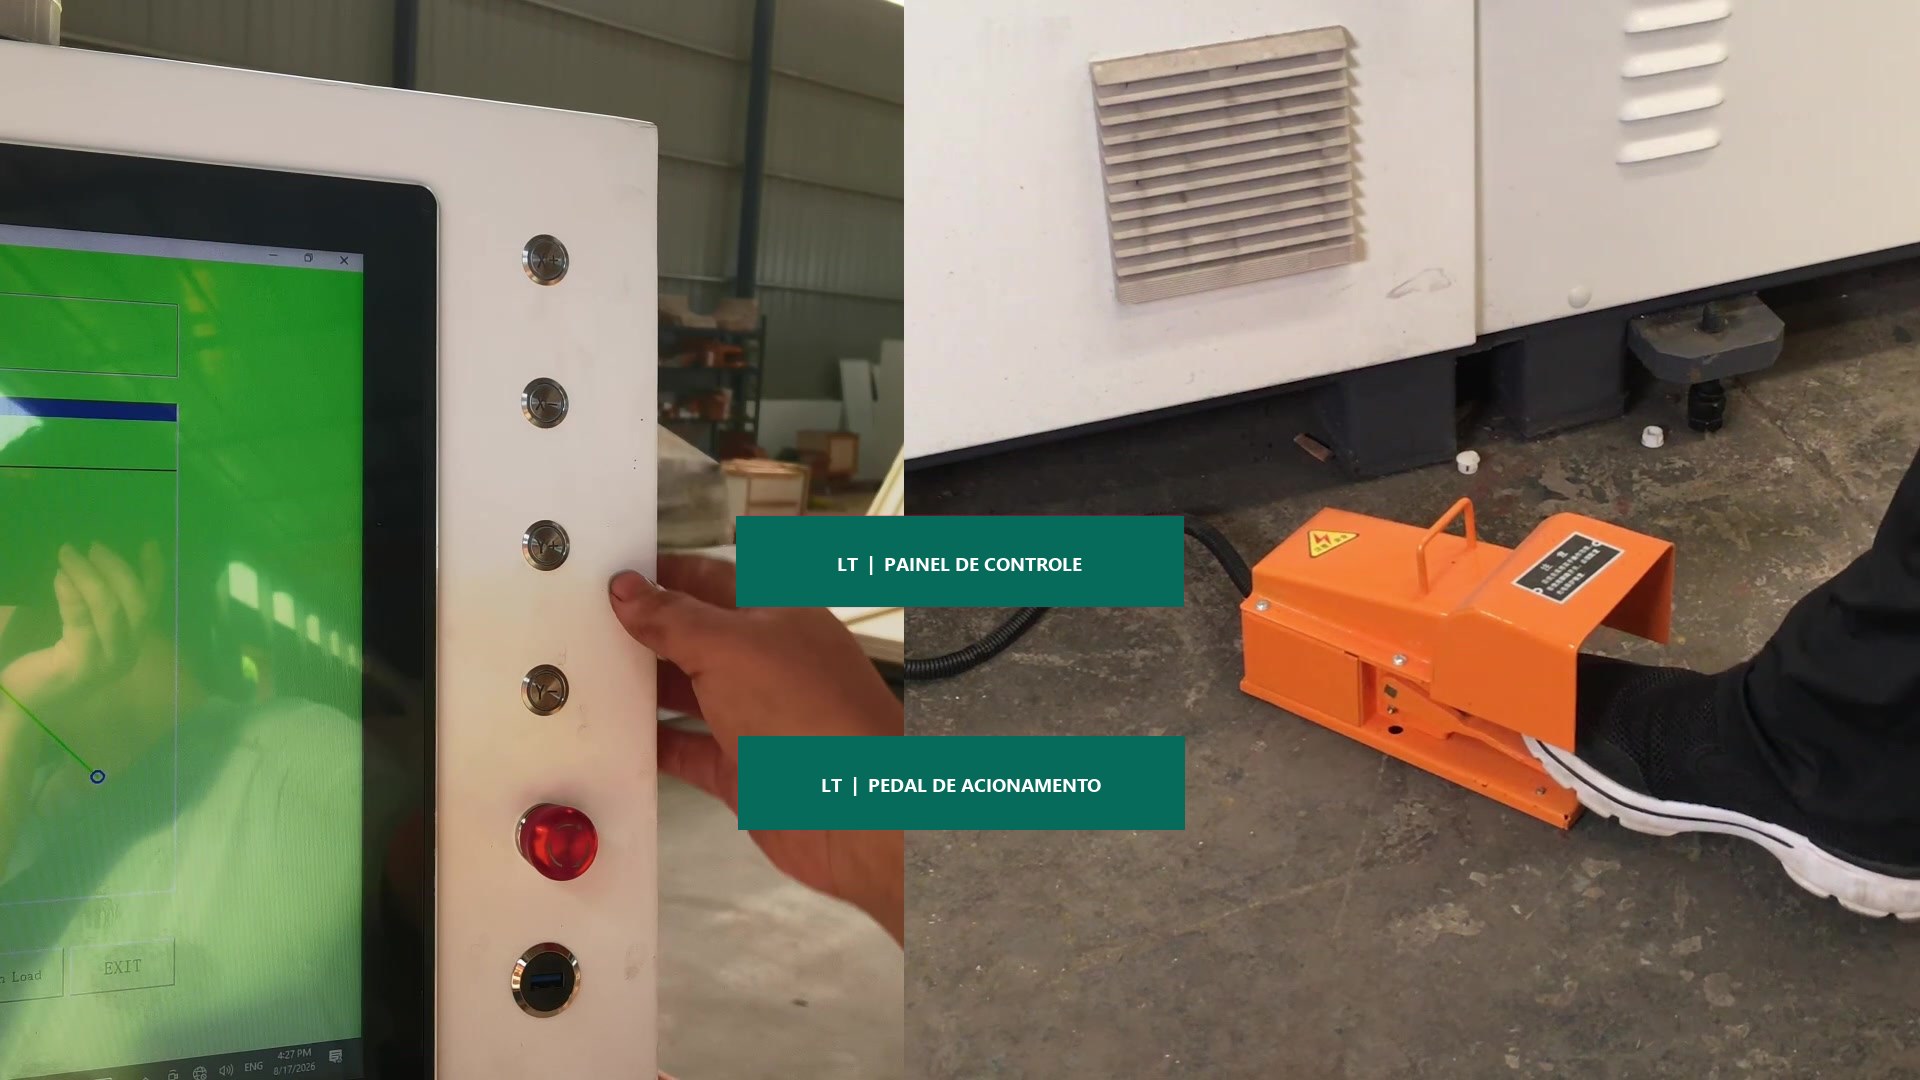
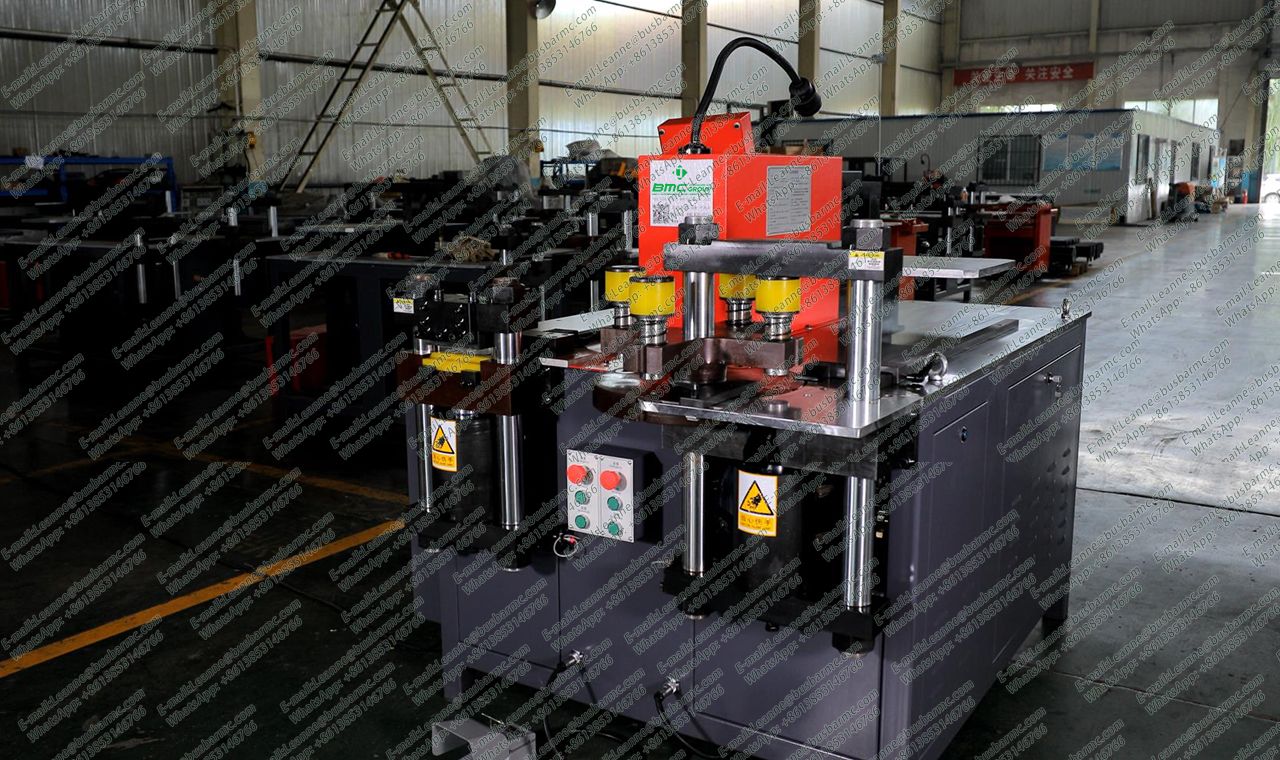
Uma máquina de dobrar barramento (ou a estação de dobra de uma 3 em 1) conforma barras de cobre ou alumínio até o ângulo do desenho por força hidráulica que empurra uma punção contra a matriz, sob controle CNC/PLC de ângulo. O ciclo físico é fixar → dobrar → liberar; a precisão depende do raio da matriz, da capacidade espessura/largura, do springback e da compensação de ângulo e do correto uso do pedal. O treinamento oficial LT CNC ensina o caminho completo do operador: lubrificação e energia → instalação de matrizes → interface CNC → programação manual / modelo / importação → compensação de ângulo → dobra limitada → posição inicial da matriz → pedal → parada de emergência → manutenção.

| Modo / recurso | Para que serve |
|---|---|
| Edição manual | Digitar comprimento/espessura/ângulo da dobra no CNC |
| Modelo gráfico | Montar dobras a partir de formas L / Z / U |
| Importação de dados | Carregar dados de dobra de arquivo externo em vez de digitar |
| Compensação de ângulo | Corrigir springback para ângulo medido = ângulo do desenho |
| Dobra limitada | Dobrar por limites de curso quando o modo de ângulo não basta |
| Posição inicial da matriz | Definir a referência de aproximação da matriz inferior (côncava) |
Dobra plana: a barra deita e a punção forma o ângulo na largura. Dobra vertical: a barra é orientada na aresta — a capacidade é menor que a plana no mesmo modelo (ex.: 10 × 100 mm no 303U-3-C; 12 × 120 mm no 503U-3-C/803U-3-C). Raio: escolha R3/R5/R10/R80 (ou R50)/U conforme desenho e material; o alumínio normalmente exige raio interno mínimo maior que o cobre. Dobras próximas: espaçamento inferior a ~40 mm exige confirmação de engenharia.
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
Nas 3 em 1, a dobra é uma das três estações hidráulicas (com furo e corte). Dimensione por largura × espessura máxima e pela pior família de dobras, e confirme o pacote de matrizes na proposta.
A máquina (ou estação) que usa força hidráulica e par punção/matriz sob controle CNC de ângulo para conformar barras de cobre ou alumínio de painéis e distribuição.
Sequência padrão fixar → dobrar → liberar, normalmente acionada por pedal; depois mede-se a peça e a compensação de ângulo corrige o springback.
Manual digita parâmetros; modelo gráfico parte de formas prontas (L/Z/U); importação carrega dados externos. Todos exigem medição de primeira peça.
Porque o springback muda o ângulo livre após a liberação; cobre e alumínio exigem tabelas separadas.
Plana usa a face larga da barra; vertical dobra na aresta e tem limite menor na mesma máquina (ex.: 10 × 100 mm no 303U-3-C).
R3, R5, R10, R80 (ou R50) e formato U, além de opcionais como estampagem/torção — confirmar na lista do pedido.