Portuguese
 English
 Spanish


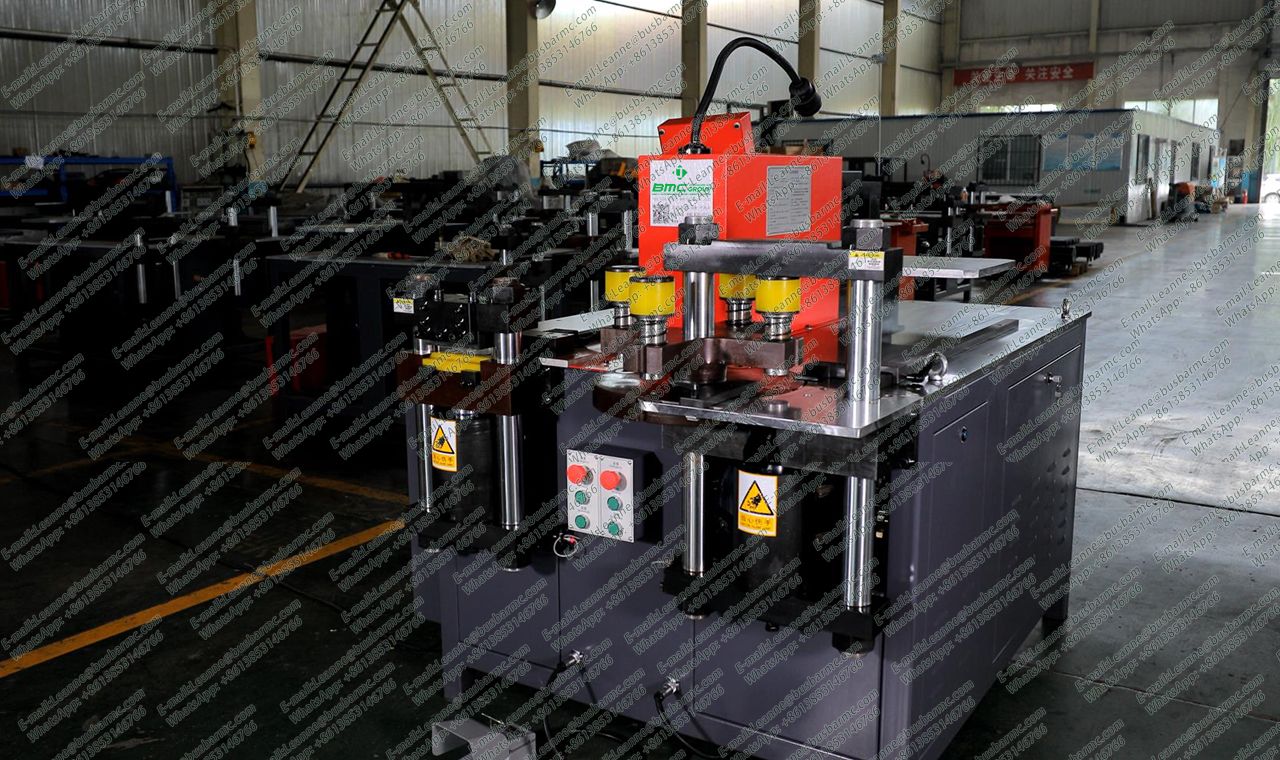
A mesma máquina 3 em 1 de barramento — por exemplo a LT 303U-3-C, 503U-3-C ou 803U-3-C — processa cobre e alumínio desde que força, folga de matriz, estado da lâmina, raio de dobra e pressão de fixação estejam adequados à liga e ao têmpera. Não assuma que um setup aprovado em cobre entrega o mesmo ângulo, rebarba ou qualidade de furo no alumínio: toda troca de material exige reverificar folga, tabela de springback e peça de teste.

| Fator | Cobre | Alumínio |
|---|---|---|
| Condutividade / massa | Maior condutividade; barra mais densa | Menor massa e custo de material |
| Carga de puncionamento | Referência de tonelagem | Ligas macias marcam mais fácil; ligas duras exigem margem de força |
| Aresta de corte | Atenção a rebarba e desgaste de lâmina | Atenção a marcas de fixação e deformação local |
| Springback na dobra | Tabela de referência | Compensação maior e raio interno mínimo maior |
| Superfície | Riscos afetam faces de contato | Óxido e superfície macia exigem proteção |
Qualidade de furo = matriz alinhada + folga correta + guia (stripper) + força suficiente para a espessura e o diâmetro. Mantenha notas de folga separadas para cobre e alumínio na mesma torre e, após troca de material, inspecione os primeiros furos quanto a rebarba, rasgo e ovalização antes de liberar o lote. Nas tabelas públicas LT, os intervalos de furo são Φ4,3–Φ25 mm (303U-3-C), Φ4,3–Φ30 mm (503U-3-C) e Φ4,3–Φ34 mm (803U-3-C).
No corte de cobre, inspecione rebarbas, distorção de extremidade e desgaste de lâmina. No de alumínio, priorize pressão de fixação e apoio: excesso de pressão deixa marcas ou altera a forma local. Se a qualidade cair depois de trocar material, revise a folga aprovada da lâmina antes de aumentar pressão hidráulica. A meta usual de zona de ruptura em FAT é inferior a ~25% da face de corte.
Capacidades de dobra plana e vertical são diferentes: nos modelos LT publicados, a dobra vertical suporta 10 × 100 mm no 303U-3-C e 12 × 120 mm no 503U-3-C/803U-3-C, enquanto a dobra plana cobre até 150 × 12, 200 × 16 e 250 × 20 mm. O alumínio normalmente exige compensação de springback maior: nunca copie a receita do cobre no HMI sem nova dobra de teste. Precisão publicada: cerca de ±1° com repetibilidade de ±0,5°.
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
Sim, quando capacidade, ferramental e parâmetros são validados para cada material. A dupla capacidade não é automática: trocou o material, refaça a verificação de folga, tabela de springback e primeira peça.
Em geral sim, por folga e raio. No mínimo, mantenha fichas de processo separadas para cobre e alumínio mesmo que a família física de matrizes pareça a mesma.
Por causa do retorno elástico maior e do comportamento diferente do raio interno mínimo. Meça sempre o ângulo liberado após a dobra, não só o valor programado.
Mapeie a maior seção e o mapa de furos/dobras mais difícil na tabela de 303U-3-C (12 × 150 mm), 503U-3-C (16 × 200 mm) e 803U-3-C (20 × 250 mm) e confirme na proposta comercial.