Portuguese
 English
 Spanish


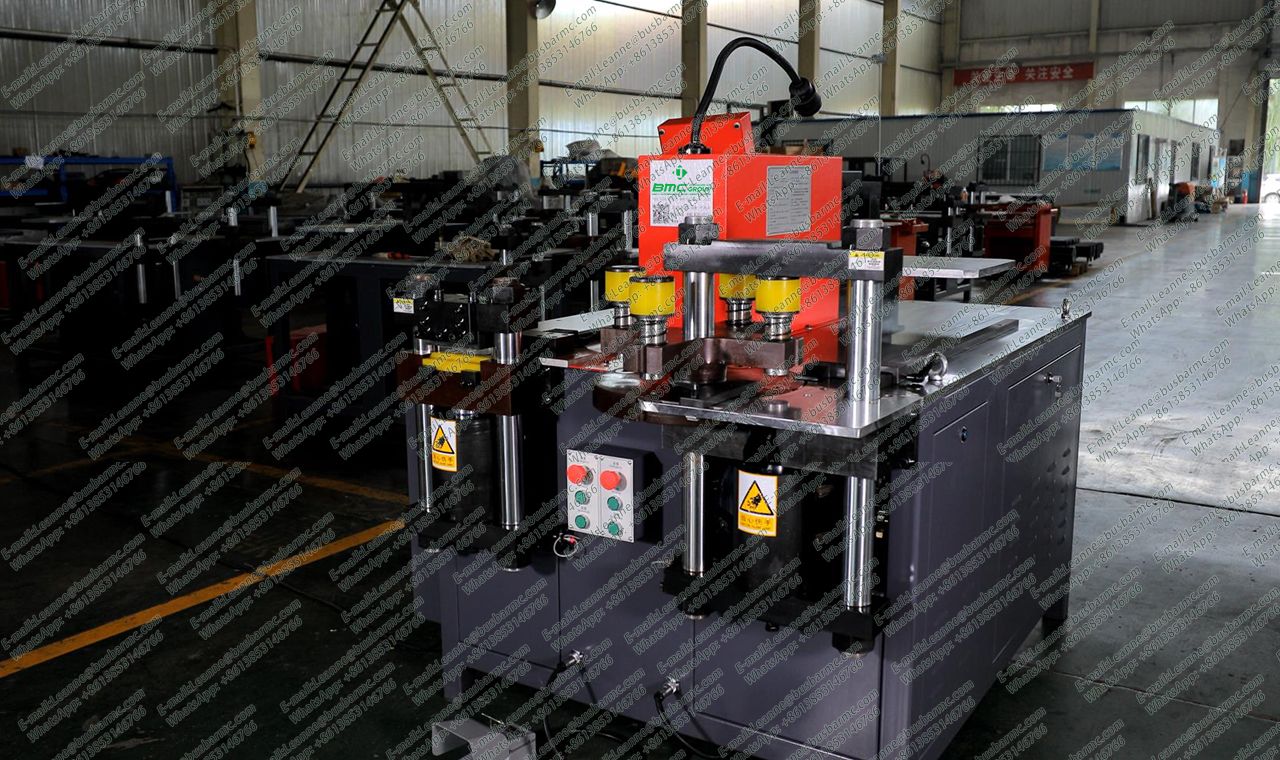
Uma máquina de corte de barramento — isolada ou como estação de corte de uma 3 em 1 como LT 303U-3-C / 503U-3-C / 803U-3-C — deve ser escolhida a partir do material, tolerância de comprimento final, esquadro, limite de rebarba, deformação e padrão de produção, e não só pela espessura máxima do catálogo. Arestas ruins geram retrabalho no puncionamento, na dobra, na montagem e na inspeção elétrica. Prove a qualidade com amostras contínuas de FAT, não com uma peça de vitrine.

| Especificação | Por que importa |
|---|---|
| Material (cobre, alumínio, laminado) | Carga de corte e escolha de lâmina |
| Têmpera | Rebarba, desgaste e força |
| Largura × espessura | Capacidade e folga |
| Comprimento de barra bruta | Mesa / roletes de apoio |
| Tolerância de comprimento final | Tope manual vs servo/CNC |
| Limite de rebarba | Qualidade de lâmina + capacidade do processo |
| Esquadro | Encaixe na dobra, solda e montagem |
| Tempo de ciclo | Nível de automação |
| Prazo de reposição de lâmina | Risco de parada |
Avalie separadamente como a barra é separada e como o comprimento é posicionado.
Cisalhamento hidráulico: padrão para barramentos de cobre/alumínio — ciclo curto, quase sem cavacos. A qualidade da aresta depende de folga, afiação, alinhamento, fixação e apoio. Folga errada gera rebarba e deformação local.
Serra: use quando o perfil da extremidade ou o estado do material rejeitar o cisalhamento. Considere cavacos, perda de corte e ciclo mais longo; serra não é automaticamente "qualidade maior".
Posicionamento: tope/régua manual para volumes baixos e mistos; eixo servo para comprimentos recorrentes; programa CNC para kits com múltiplos comprimentos. Cada nível reduz a variação do operador, mas o primeiro artigo continua obrigatório.
Acerte antes do teste: tolerância, instrumento, quantidade de amostras, pontos de medição, inspetor e critério de aceitação. Inspecione comprimento final, esquadro, altura máxima de rebarba, deformação de extremidade e dano de superfície. Em testes contínuos, registre peças consecutivas — não uma amostra escolhida. A meta usual de zona de ruptura é inferior a ~25% da face de corte, medida no FAT.
Nas máquinas LT da linha U-3-C, a guilhotina divide a estrutura com puncionamento e dobra, com grupos de bomba independentes que permitem operar os postos em paralelo quando a equipe permite. Os envelopes de corte publicados seguem a classe: cerca de 12 × 150 mm (303U-3-C), 16 × 200 mm (503U-3-C) e 20 × 250 mm (803U-3-C).
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
É o equipamento que cisalhona ou serra barras de cobre/alumínio até o comprimento do desenho com qualidade de aresta controlada.
Cisalhamento hidráulico na maioria da produção plana de cobre/alumínio; serra quando o desenho ou o material rejeita o corte por guilhotina. Compare ciclo, perda de corte, cavacos e acabamento secundário.
Para trabalho misto de pequeno/médio porte, frequentemente sim. Escolha dedicada quando as horas/dia de corte justificarem posto separado ou alimentação automática.
Meça comprimento, esquadro, rebarba, deformação e superfície em várias peças consecutivas, com instrumentos combinados antes do FAT.