Portuguese
 English
 Spanish


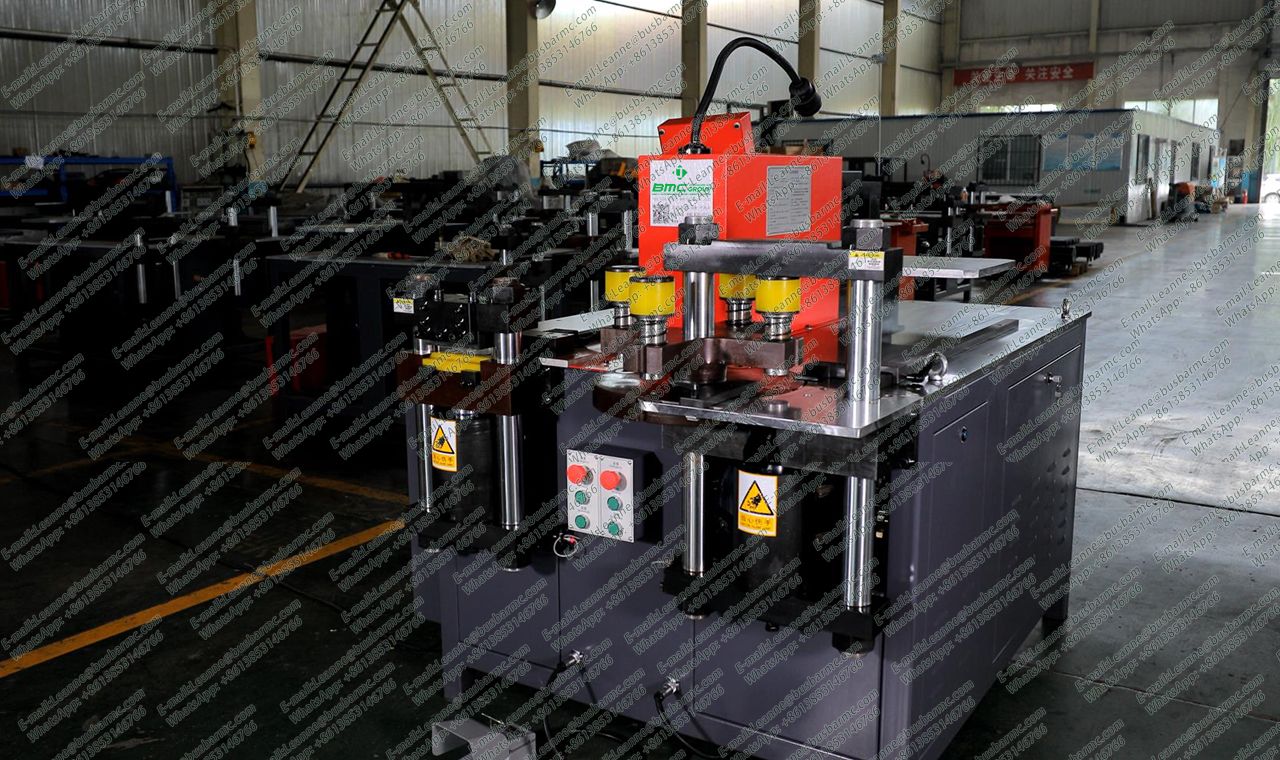
Uma máquina 3 em 1 de barramento integra estações dedicadas de puncionamento, corte hidráulico e dobra em uma única estrutura. O operador normalmente move e posiciona a barra em cada posto. Medição PLC/HMI ajuda — mas não torna a alimentação totalmente automática, a menos que especificado. Selecione por capacidade por operação, material, largura × espessura, furos, geometria de dobras, tolerâncias, mix e FAT. Modelos LT: 303U-3-C, 503U-3-C e 803U-3-C.

É: uma pegada só para corte + furo + dobra; hidráulica compartilhada ou independente; menos complexidade de layout para oficinas de pequeno/médio porte.
Não é: promessa de que todo processo termina em uma única carga sem reposicionamento. O operador gira, apoia e refixa a barra conforme o mapa de furos e a sequência de dobras.
Muitos projetos U-3-C usam três grupos motor-bomba: os postos trabalham simultaneamente com três operadores — ou em sequência com um.
| Estação | Função | Verificação do comprador |
|---|---|---|
| Puncionamento (torre, comumente 6 matrizes) | Furos e rasgos | Intervalo Φ, distância de borda, lista de matrizes |
| Corte (guilhotina) | Comprimento final | Rebarba, esquadro, zona de ruptura |
| Dobra | Geometrias planas e verticais | Raio, springback, limite vertical |
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
Regra rápida: 303U-3-C ≈ 12 × 150 mm / Φ25 · 503U-3-C ≈ 16 × 200 mm / Φ30 · 803U-3-C ≈ 20 × 250 mm / Φ34. Dobra vertical: 10 × 100 mm no 303U-3-C e 12 × 120 mm nos demais.
| Necessidade | Preferir |
|---|---|
| Pedidos mistos, espaço limitado | Hidráulica 3 em 1 |
| Coordenadas recorrentes | 3 em 1 com receitas servo |
| Horas de furo+coorte dominam | Linha dedicada de furo-corte |
| Dobra é o gargalo | Dobradeira dedicada |
| Alta produção paralela | Postos separados / linha |
| Informação | Detalhes | Confirma |
|---|---|---|
| Material | Liga, têmpera, seção máxima, comprimento bruto | Força e manuseio |
| Desenho | Furos, rasgos, comprimentos, dobras, raios, tolerâncias | Ferramental e sequência |
| Produção | Mix, volume, trocas, operadores | Configuração e ciclo |
| Aceitação | Amostras, instrumentos, FAT | Escopo contratual |
É a máquina com estrutura única que abriga estações de puncionamento, corte (guilhotina) e dobra para barras de cobre/alumínio.
Nos projetos com três grupos de bomba independentes (padrão da linha LT U-3-C), sim — quando a escala de equipe e a segurança permitem.
Somente se a proposta incluir sistema de alimentação automática. Sem isso, carga e posicionamento permanecem manuais ou semiautomáticos.
Mapeie a maior seção e a pior família de furos/dobras na tabela de modelos e confirme na proposta/FAT.