Portuguese
 English
 Spanish


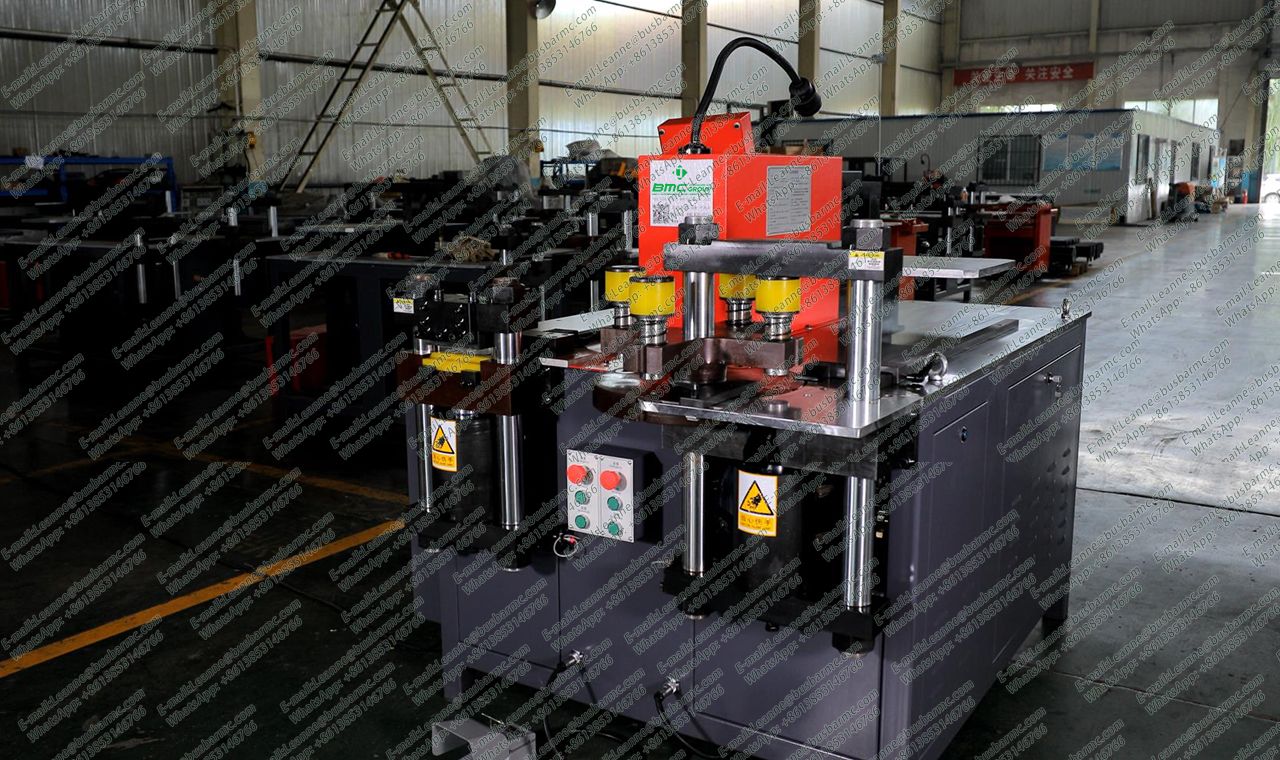
Uma máquina de dobrar barramento posiciona a barra de cobre ou alumínio em relação à matriz de dobra e aplica força controlada para formar os ângulos do desenho em painéis, transformadores e distribuição. Avalie a máquina pelas peças medidas — ângulo liberado, posição da linha de dobra, raio interno, pernas, superfície e variação de lote — e não pela força nominal ou pelos números do controlador. Nos modelos 3 em 1 LT (303U-3-C, 503U-3-C, 803U-3-C), a estação de dobra cobre dobras planas e verticais dentro dos envelopes publicados.

É uma unidade industrial de conformação para condutores planos. Pode ser: a estação de dobra de uma estrutura 3 em 1, uma dobradeira dedicada de barramento ou, ocasionalmente, uma prensadeira genérica — somente se capacidade, ferramental e proteção de superfície servirem a barramentos. Os projetos dedicados focam larguras de condutor, manuseio e geometrias L/U/Z/deslocamento.
| Etapa | O que acontece | Verificação do comprador |
|---|---|---|
| Posicionar | Alinhar a barra à linha de dobra | Datum, tope, apoio |
| Ferramental | Instalar matriz de raio / U | Raio vs espessura |
| Parâmetros | Curso, modo, correção | Limites automático vs manual |
| Dobrar | A força conforma a barra | Capacidade + folga |
| Liberar | Aparece o springback | Medir o ângulo liberado |
| Inspecionar | Geometria + superfície | Variação do lote |
Ângulo programado ≠ ângulo acabado enquanto o springback não for comprovado em peça.
| Item | Por que importa |
|---|---|
| Ângulo liberado de dobra | Inclui o springback |
| Posição da linha de dobra | Perna e montagem |
| Raio interno | Adequação do ferramental |
| Pernas e dimensões gerais | Encaixe no gabinete |
| Torção / deformação | Instalabilidade |
| Marcas de superfície | Contato e isolamento |
| Variação primeira/meio/última | Estabilidade de produção |
| Modo | Descrição | Nota de capacidade |
|---|---|---|
| Plana / horizontal | Dobra no plano largo | Segue a classe largura × espessura (até 150/200/250 mm) |
| Vertical / perfil | Dobra no plano da espessura | Envelope menor: 10 × 100 mm (303U-3-C) e 12 × 120 mm (503/803U-3-C) |
Dobras muito próximas — espaçamento abaixo de ~40 mm — exigem revisão de engenharia da ferragem.
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
Precisão de dobra publicada nos modelos LT: cerca de ±1° com repetibilidade de ±0,5° — a comprovar no FAT. A biblioteca de modos PLC Siemens + HMI suporta modo automático (comprimento/espessura/ângulo) e limites manuais de curso. Matrizes usuais: R3, R5, R10, R80 (ou R50) e formato U.
É a máquina (ou estação) que dobra barras de cobre/alumínio até a geometria do desenho com matrizes e força controladas.
Não. A qualidade é a peça liberada; a tonelagem é apenas um limite de capacidade.
Frequentemente sim, com o ferramental certo — confirme os limites separados de cada modo.
O alumínio normalmente exige compensação maior e raio mínimo maior. Mantenha tabelas separadas por material.